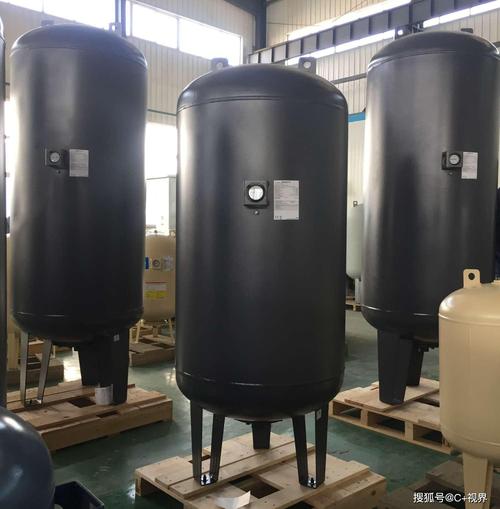
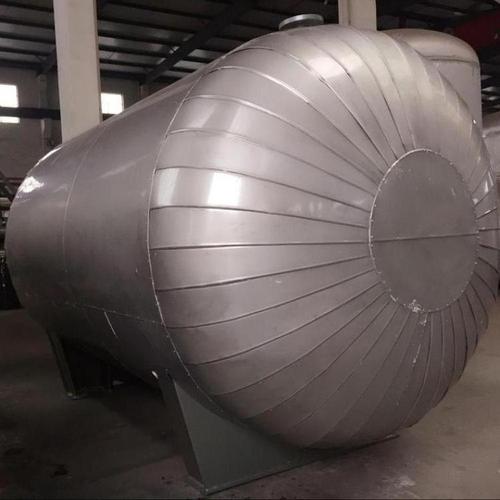
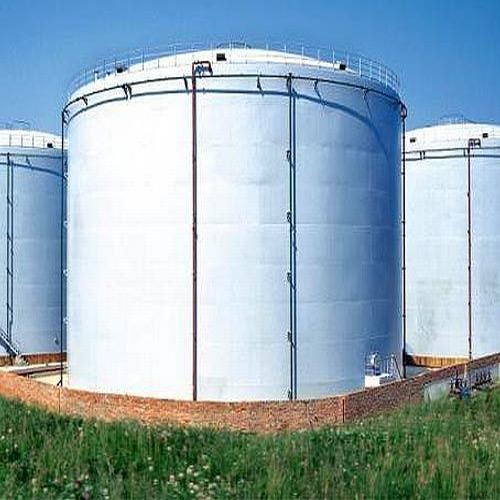
316L不锈钢汽水分离器与油水分离罐 常压容器加工的关键技术与应用
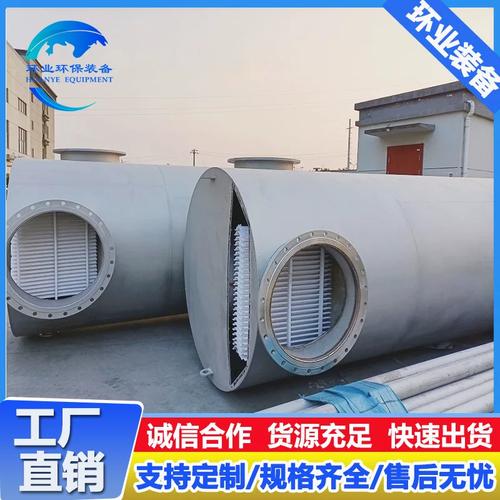
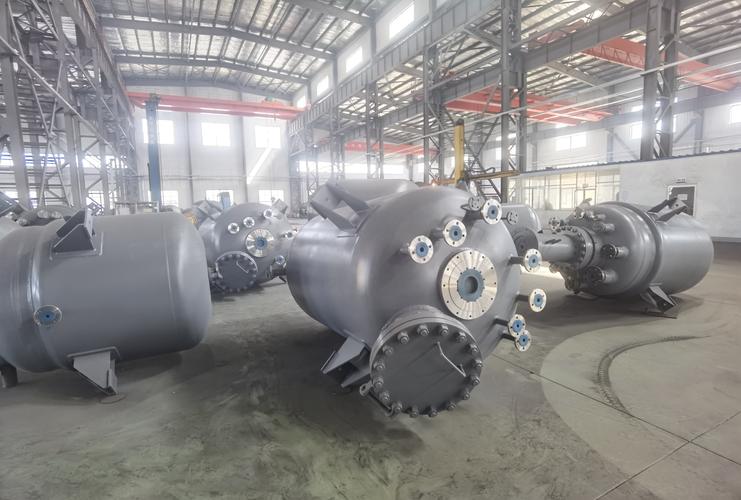
在化工、石油、制药及食品等工业领域,流体介质的分离与储存是生产流程中的核心环节。其中,汽水分离器、油水分离罐以及化工原料储罐作为典型的常压容器,承担着保障工艺纯度、提升能源效率及确保安全储存的重要职责。而材质的选择与加工工艺的可靠性,直接决定了这些设备的性能与寿命。本文将围绕316L不锈钢材质,深入探讨汽水分离器、油水分离罐及化工原料储罐的常压容器加工要点。
一、常压容器的定义与设计规范
常压容器通常指设计压力低于0.1MPa(表压)的容器,其设计、制造需遵循严格的行业标准,如GB/T 150.1~150.4《压力容器》中的常压部分,或NB/T 47003.1《钢制焊接常压容器》。虽然工作压力不高,但由于储存介质往往具有腐蚀性、易燃性或高纯度要求,因此对材料的耐蚀性、结构的密封性以及焊接质量提出了很高要求。
二、316L不锈钢的性能优势
316L不锈钢是一种超低碳奥氏体不锈钢,因其含钼(2-3%)而具备优异的耐点蚀和耐缝隙腐蚀能力,尤其适用于处理含氯离子、有机酸及多种化学介质的工况。相较于304不锈钢,316L在高温下的抗蠕变性能和低温韧性更为出色,且焊接后无需进行固溶处理即可保持良好的耐晶间腐蚀性能。因此,它成为汽水分离器、油水分离罐及化工原料储罐的首选材质。
三、汽水分离器的加工要点
汽水分离器用于去除蒸汽或压缩空气中的液态水雾,其分离效率取决于内部结构(如旋流板、丝网除沫器、挡板等)的合理设计与加工精度。采用316L不锈钢加工时,需重点把控:
- 内件焊接与表面处理:丝网除沫器与筒体的连接应采用连续焊,避免缝隙腐蚀;内表面需进行酸洗钝化,以恢复焊接热影响区的耐蚀性。
- 法兰密封面:保证密封面的平面度与粗糙度,防止蒸汽泄漏。
- 疏水接口:排水口位置应位于最低点,并设置足够的坡度,确保冷凝水顺利排出。
四、油水分离罐的结构特点与制造工艺
油水分离罐利用重力沉降原理或聚结技术实现油、水两相分离。常见结构包括卧式或立式罐体,内部设置聚结板、波纹板或纤维聚结滤芯。采用316L不锈钢加工时,需注意:
- 防涡流与布液均匀:进液口设置折流挡板或布液管,减少对分离层的扰动。
- 聚结材料的兼容性:若采用不锈钢波纹板,需保证板片之间的间距精度,以提升聚结效果。
- 排污与排油系统:分别设置独立的排污口与排油口,并配以视镜或液位计,便于操作监控。
- 焊接顺序与变形控制:由于罐体较长,应采用对称焊和分段退焊法,减小焊接变形,保证内部构件的装配精度。
五、化工原料储罐的加工注意事项
化工原料储罐通常用于存储酸、碱、溶剂等腐蚀性液体,常压设计但需考虑呼吸阀、氮封及防泄漏措施。316L不锈钢储罐的加工重点包括:
- 材料复验:每批次钢板需进行光谱分析,确保化学成分符合316L标准(低碳、含钼)。
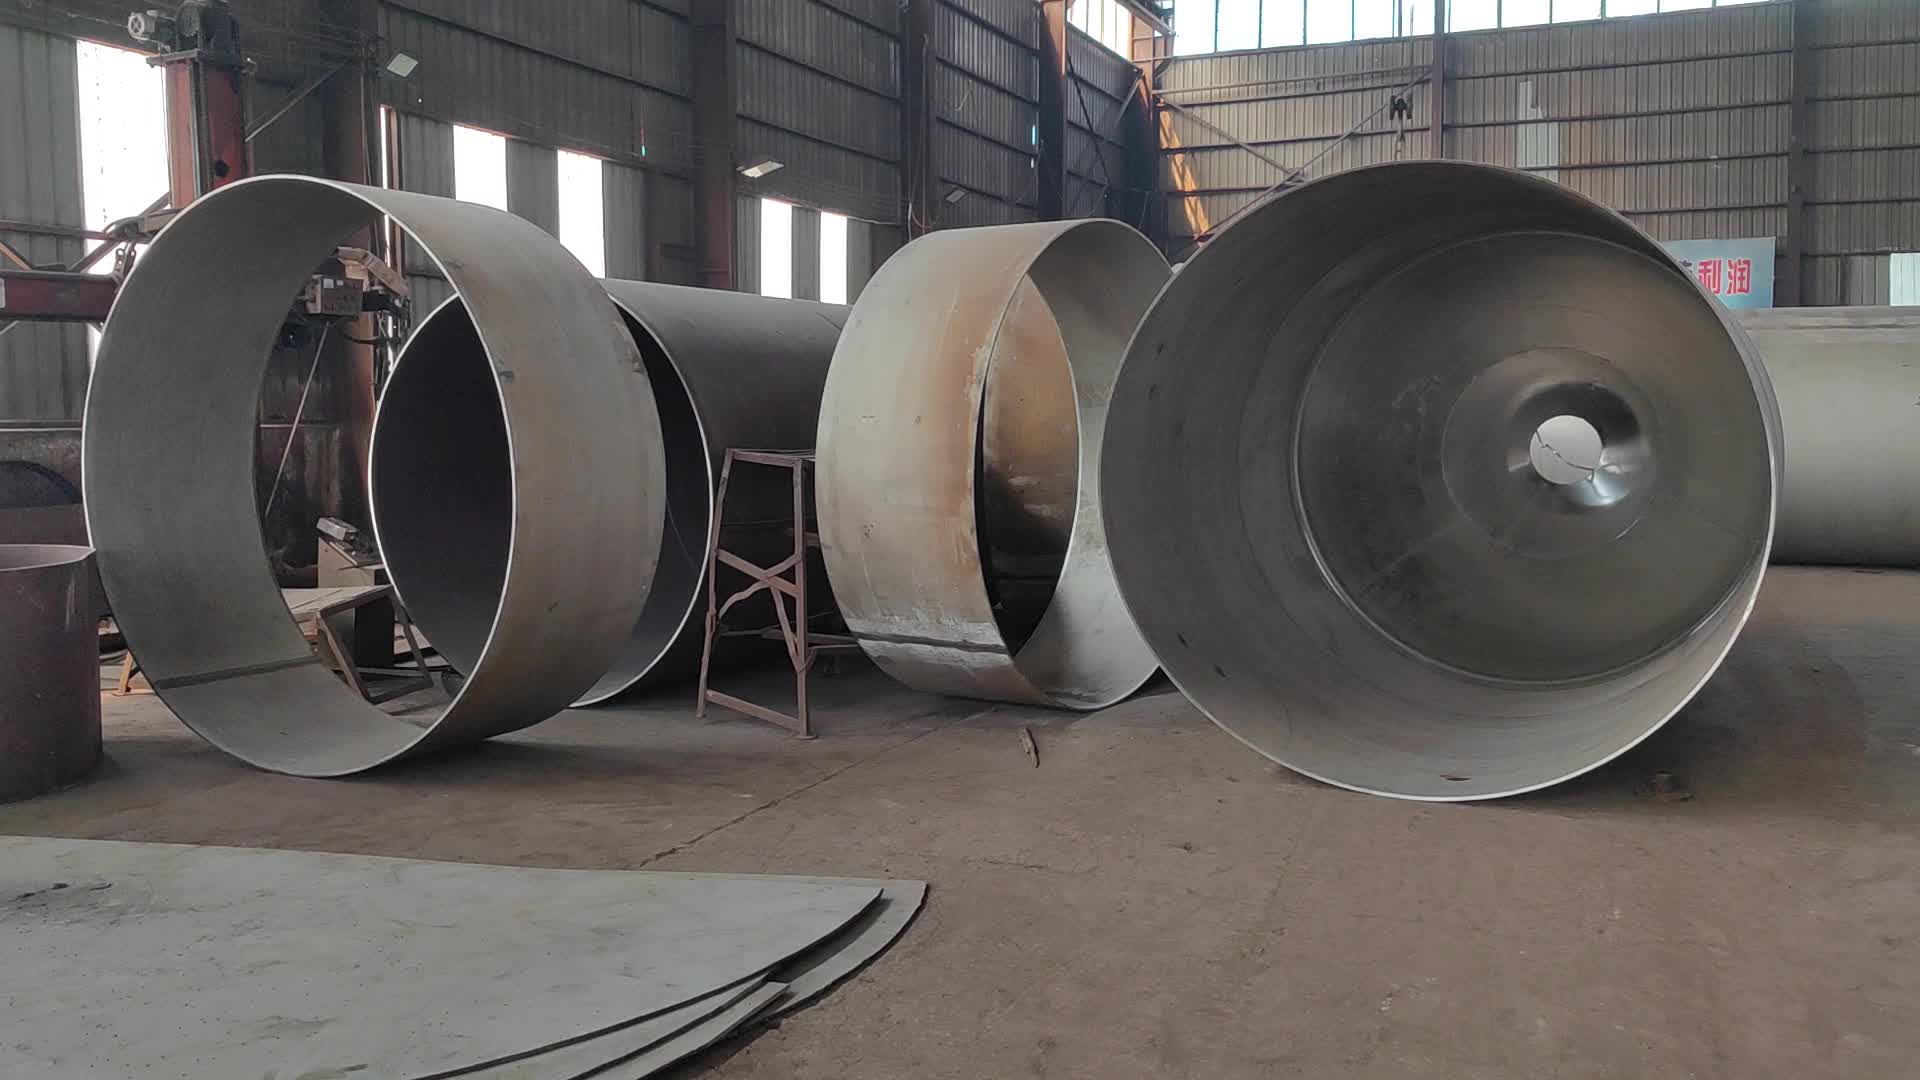
- 封头与筒体成型:封头采用冷旋压或热压成型后,需进行厚度检测;筒体卷制时避免表面划伤与铁离子污染。
- 焊接工艺评定:按NB/T 47014进行焊接工艺评定,焊工持证上岗。焊缝需进行100%PT或按比例RT检测。
- 表面处理与清洁:内表面进行抛光或酸洗钝化,确保无油污、无锈斑。对外表面可根据环境要求进行喷砂或涂装。
- 附件安装:人孔、接管、液位计接口等均需采用316L锻件或管件,并注意与筒体焊接时的热输入控制。
六、常压容器加工的质量控制与检验
为保证常压容器的长期稳定运行,加工过程中应建立完善的质量控制体系:
- 原材料控制:材质证明书、复验报告、标记移植。
- 过程检验:下料尺寸、坡口质量、组对间隙、焊接参数。
- 成品检验:外观检查、焊缝无损检测、盛水试验或气密性试验、粗糙度检测。
- 表面处理验收:酸洗钝化后的蓝点试验,验证钝化膜完整性。
七、
随着化工行业对分离效率与储存安全要求的不断提高,316L不锈钢汽水分离器、油水分离罐及化工原料储罐的加工技术也在持续进步。合理的结构设计、严格的材料选用、精密的焊接工艺以及完善的检验手段,共同构成了高质量常压容器的制造基础。随着自动化焊接与智能制造技术的应用,常压容器加工将更加高效、可靠,为工业流程的稳定运行提供坚实保障。
如若转载,请注明出处:http://www.gdhorn.com/product/47.html
更新时间:2026-10-13 06:28:12